涂胶方式:看材料与强度要求
溶剂粘接(环己酮 / 四氢呋喃)
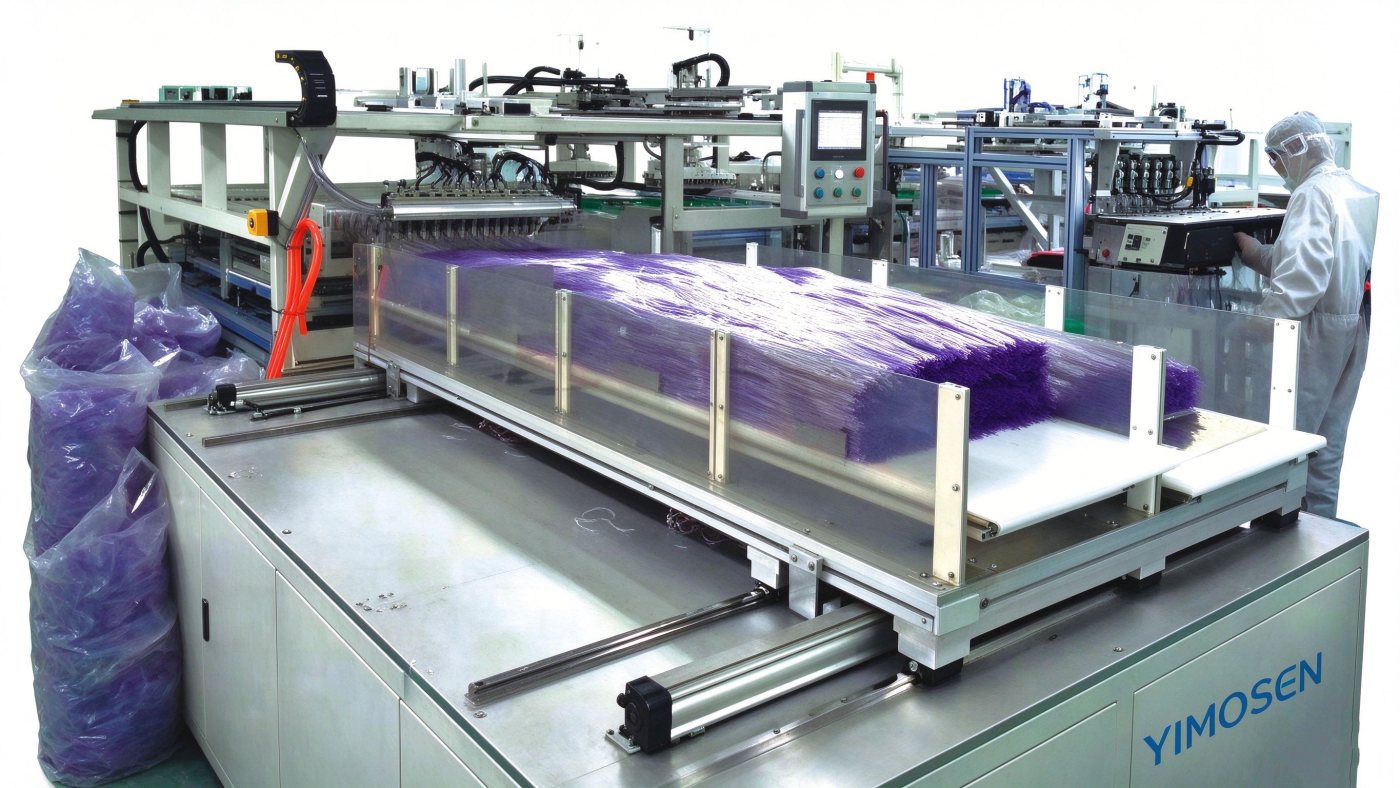
鼻氧管支管组装机与鼻氧管主导管组装机在导管粘接处使用环己酮或四氢呋喃,导管采用外涂胶方式,保证涂胶均匀、牢固,导管端面组装到位误差 ±0.5mm。
UV 胶 + UV 光源固化
高压注射泵延长管需要承受更高压力,其组装机分别将外圆锥接头、内圆锥接头、单向阀、导管与接头护帽组装粘接,粘接处使用 UV 胶并配 UV 光源固化,同时具备泄漏检测与加料区分不良识别。
气密检测:管类产品的质量闸门
鼻氧管主导管组装机与延长管自动化设备均配置泄漏检测。输液器组装机更进一步,配置全自动在线检测系统,利用气压检测组装后产品是否合格,不合格品自动剔除。
产能参考
- 鼻氧管支管组装机:2000 套/小时(四工位)
- 鼻氧管主导管组装机:4500 套/小时,兼容导管长度 1500–2100mm
- 延长管自动化设备:4500 套/小时,兼容导管长度 2100mm
- 吸痰管自动化设备:4500 套/小时,端部倒角、打孔、涂胶与接头装配
- 输液器自动包装机:5000 套/小时
常见问题
一台设备能兼顾多种管长吗?鼻氧管主导管组装机兼容 1500–2100mm,延长管自动化设备兼容 2100mm;超出范围需要调整工装,可在选型阶段一并确认。